1. Les facteurs liés à la pièce affectent la sélection du porte-outil
Les facteurs qui influencent la sélection du porte-outil incluent l'usinabilité du matériau de la pièce à usiner dans chaque opération et la configuration de la pièce, qui peuvent déterminer la taille du porte-outil requise pour obtenir un profil ou une caractéristique spécifique. La poignée doit être aussi simple et facile à utiliser que possible pour réduire le risque d’erreur de l’opérateur. Les composants de base de la machine-outil jouent un rôle clé. Les machines rapides dotées de guides avancés tireront parti des porte-outils conçus pour les applications à grande vitesse, tandis que les machines dotées de rainures en caisson prendront en charge l'usinage intensif. Les machines multitâches peuvent effectuer simultanément des processus de tournage et de fraisage/perçage. Le porte-outil peut également être sélectionné en fonction de la stratégie d'usinage. Par exemple, un atelier choisira différents outils pour augmenter la productivité dans un processus de coupe à grande vitesse (HSC), qui implique des profondeurs de coupe HHS moins importantes, ou dans une application de coupe à haute performance (HPC), qui se concentre sur des machines-outils dotées d'une puissance suffisante. mais des vitesses limitées. Produit des taux d’enlèvement de métal plus élevés.
2. Chaque poignée d'outil doit répondre aux exigences spécifiques du processus
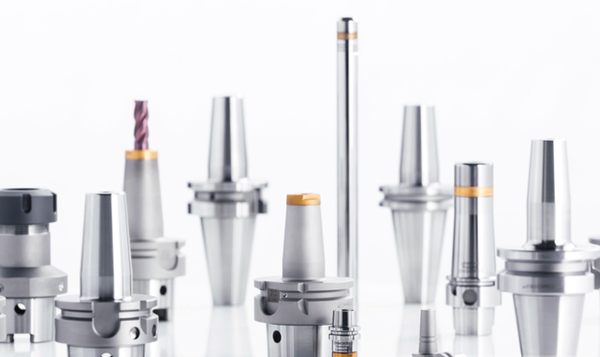
Qu'elles soient simples, montées latéralement, gainées, thermorétractables, mécaniques ou hydrauliques, les poignées d'outils doivent répondre aux exigences spécifiques du processus. Les pinces à ressort et les pinces interchangeables sont des technologies courantes à tige ronde. Le type ER économique est disponible dans une variété de tailles et avec une force de serrage suffisante pour des processus de fraisage et de perçage fiables et légers. Le porte-outil gainé ER de haute précision présente un faible faux-rond (moins de 5 mètres à la pointe de l'outil) et une conception symétrique pour équilibrer l'usinage à grande vitesse, tandis que le porte-outil renforcé peut être utilisé pour l'usinage intensif. Le porte-outil rétractable fournit une forte force de serrage et la conception compacte de la poignée offre un bon accès aux fonctionnalités délicates des pièces. Les porte-outils renforcés peuvent être utilisés pour le fraisage moyen à lourd, mais la force de serrage dépend du diamètre intérieur du porte-outil et des tolérances du porte-outil.

3. La broche ou l'extrémité conique détermine la capacité de transmission du couple et la précision de l'alignement de l'outil.
La manière dont le porte-outil est monté sur la broche de la machine-outil est tout aussi importante que la façon dont le porte-outil maintient l'outil. Les cônes de porte-outils traditionnels en BT, DIN et CAT conviennent aux petites machines-outils mais peuvent être limitants dans l'usinage à grande vitesse. Les modèles avec contact double face avec le cône et la face d'extrémité du porte-outil peuvent offrir une plus grande rigidité et précision, en particulier dans le cas de porte-à-faux importants. Une transmission fiable d'un couple plus important nécessite des dimensions de cône plus grandes. Le choix du modèle de cône du porte-outil varie souvent selon les régions. HSK est souvent utilisé pour l'usinage à cinq axes. Les connexions PSC (Polygon Clamping System : Capto) et KM sont principalement utilisées dans les machines-outils multitâches et adoptent les normes ISO. KM CAPTO et KM Capto sont des systèmes modulaires qui permettent l'assemblage d'outils de longueurs spécifiques en combinant des perches d'extension ou de réduction. Avec la popularité croissante des machines-outils multitâches, les porte-outils capables d'effectuer plusieurs types de traitement tels que le tournage, le fraisage et le perçage en un seul serrage deviennent de plus en plus populaires. Les ateliers d'usinage doivent prêter attention à l'importance des porte-outils dans le système d'usinage et savoir comment faire correspondre correctement le porte-outil approprié avec des machines-outils, des stratégies d'usinage et des pièces spécifiques pour augmenter la productivité et réduire les coûts.